

Gear
Hvorfor vælge os
Rig erfaring
Taiyuan Simis Investment Casting Co., Ltd blev etableret i 2004. Efter 15 års udvikling har det udviklet sig fra en enkelt præcisionsstøbefabrik til en omfattende mekanisk produktleverandør, der kan levere præcisionsstøbning, sandstøbning, trykstøbning og præcisionsbearbejdningsdele.
Professionelt team
Vores virksomhed har 3 ingeniører på professorniveau, 5 senioringeniører, 12 junioringeniører, 20 inspektører og omkring 350 arbejdere.
Kvalitetskontrol
Der er en præcisionsstøbefabrik, en sandstøbefabrik, en trykstøbefabrik og to bearbejdningsfabrikker. Efter den utrættelige indsats fra alle vores medarbejdere har vores virksomhed bestået ISO, TS16949, TUV og andre kvalitetscertificeringer.
Høj kvalitet
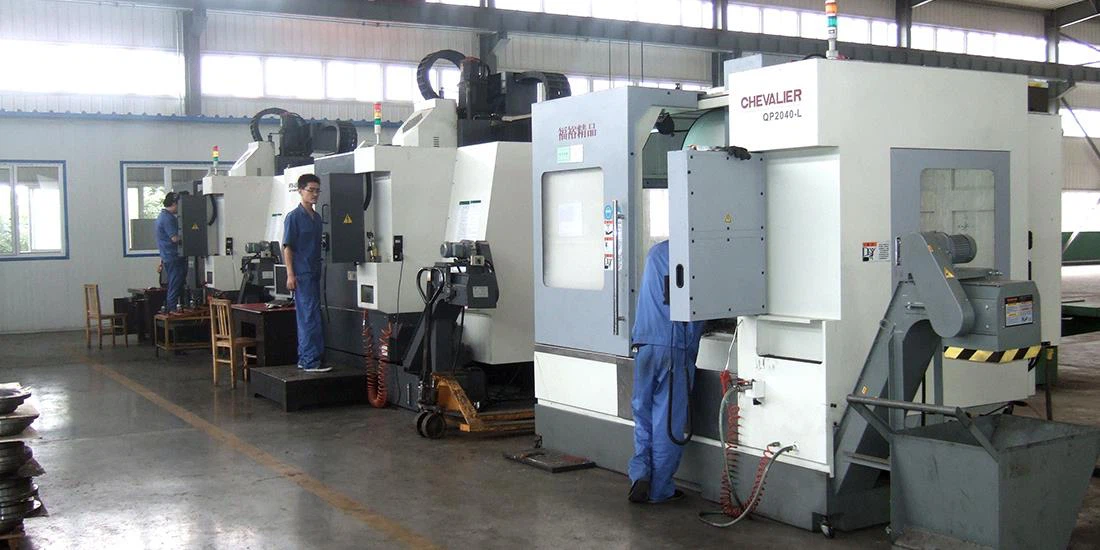
Vi har evnen til at bearbejde de vanskelige produkter, udstyret med importerede 4-akse og 5-akse CNC-centre og forskellige typer CNC-bearbejdningsudstyr, der understøtter ultralydsrensning og CMM-inspektion.
Et tandhjul eller tandhjul er en roterende maskindel, der typisk bruges til at overføre rotationsbevægelse og/eller drejningsmoment ved hjælp af en række tænder, der går i indgreb med kompatible tænder på et andet gear eller en anden del. Tænderne kan være integrerede udspring eller hulrum bearbejdet på delen, eller separate pløkker indsat i den. I sidstnævnte tilfælde kaldes gearet normalt et tandhjul. Et tandhjul kan være en af disse pinde eller hele gearet. To eller flere indgribende tandhjul kaldes et geartog.
-
![Gearsmedning]() GearsmedningGear smedning produkter bruges hovedsageligt i minedrift maskiner, petrokemiske, bil fremstilling og andre industrier, blandt hvilke mere end 90% er bil smedninger, hvoraf kolde og varme...Mere

Gear kan klassificeres efter tandform, gearform, tandlinjeform, tandoverflade og fremstillingsmetode. Ifølge fremstillingsmetoden er gearet opdelt i støbeudstyr, skæreudstyr, rullende gear, sintret gear osv.
Spurgear
Gear med cylindriske stigningsoverflader kaldes cylindriske tandhjul. Tandhjul tilhører parallelakslens geargruppe og er cylindriske tandhjul med en tandlinje, som er lige og parallel med akslen. Spurgear er de mest udbredte tandhjul, der kan opnå høj nøjagtighed med relativt lette produktionsprocesser. De har den egenskab, at de ikke har nogen belastning i aksial retning (trykbelastning). Det største af det indgribende par kaldes tandhjulet, og det mindre kaldes tandhjulet.
Spiralformet Gear
Spiralformede tandhjul bruges med parallelle aksler svarende til cylindriske tandhjul og er cylindriske tandhjul med snoede tandlinjer. De har bedre tænder i indgreb end cylindriske tandhjul og har overlegen støjsvaghed og kan overføre højere belastninger, hvilket gør dem velegnede til højhastighedsapplikationer. Når du bruger skrueformede tandhjul, skaber de trykkraft i aksial retning, hvilket nødvendiggør brug af tryklejer. Spiralformede tandhjul kommer med højre- og venstrehåndsdrejning, hvilket kræver modsatte gear for et indgribende par.
Gearstativ
Samme størrelse og formede tænder skåret i lige store afstande langs en flad overflade eller en lige stang kaldes en tandstang. En tandstang er et cylindrisk tandhjul, hvor radius af pitchcylinderen er uendelig. Ved at gribe ind i et cylindrisk tandhjul konverterer den rotationsbevægelse til lineær bevægelse. Gearstativ kan i store træk opdeles i lige tandreoler og spiralformede tandstænger, men begge har lige tandlinjer. Ved at bearbejde enderne af gearstænger er det muligt at forbinde gearstænger ende mod ende.
Bevel Gear
Koniske tandhjul har et kegleformet udseende og bruges til at overføre kraft mellem to aksler, der skærer hinanden på et punkt (skære aksler). Et vinkelgear har en kegle som stigningsoverflade, og dets tænder er skåret langs keglen. Slags keglegear omfatter lige keglegear, spiralformede keglegear, spiralkoniske gear, geringsgear, vinkelgear, krongear, nul keglegear og hypoidgear.
Spiralt skrågear
Spiral koniske tandhjul er koniske tandhjul med buede tandlinjer. På grund af højere tandkontaktforhold er de overlegne i forhold til lige vinkelgear i effektivitet, styrke, vibrationer og støj. På den anden side er de sværere at producere. Også fordi tænderne er buede, forårsager de trykkræfter i aksial retning. Inden for spiralkongearene kaldes det med nul-drejningsvinklen nul-keglegear.
Skrue gear
Skruegear er et par samme håndspiralformede tandhjul med snoningsvinklen på 45 grader på ikke-parallelle, ikke-krydsende aksler. Fordi tandkontakten er et punkt, er deres belastningskapacitet lav, og de er ikke egnede til stor kraftoverførsel. Da kraft overføres ved glidning af tandoverfladerne, er det nødvendigt at være opmærksom på smøring ved brug af skruetandhjul. Der er ingen begrænsninger for så vidt angår kombinationer af antal tænder.
Geringsgear
Geringsgear er koniske tandhjul med et hastighedsforhold på 1. De bruges til at ændre retningen på kraftoverførslen uden at ændre hastigheden. Der er lige gerings- og spiralgeringsgear. Når du bruger spiralgeargearene, bliver det nødvendigt at overveje at bruge tryklejer, da de producerer trykkraft i aksial retning. Udover de sædvanlige geringsgear med 90 graders akselvinkler, kaldes geringsgear med alle andre akselvinkler vinkelgeringsgear.
Snekkegear
En skrueform skåret på en aksel er snekken, det tilhørende gear er snekkehjulet, og sammen på ikke-krydsende aksler kaldes det et snekkegear. Snekke og snekkehjul er ikke begrænset til cylindriske former. Der er timeglastypen, som kan øge kontaktforholdet, men produktionen bliver sværere. På grund af gearfladernes glidende kontakt er det nødvendigt at reducere friktionen. Af denne grund bruges generelt et hårdt materiale til ormen, og et blødt materiale til ormehjulet. Selvom effektiviteten er lav på grund af glidekontakten, er rotationen jævn og stille. Når snekkens blyvinkel er lille, skaber det en selvlåsende funktion.
Hvordan virker gear


Gears anvender princippet om mekanisk fordel, som er forholdet mellem udgangskraft og inputkraft i et system. For gear er den mekaniske fordel givet af gearforholdet, som er forholdet mellem det endelige gears hastighed og startgearets hastighed i et geartog. Gearforholdet er givet ved ligningen:
Animation af et gearpar, det kan ses, at det mindre gear snurrer hurtigere for at holde trit med det større antal tænder på det større gear.
MA=ωA/ωB=rB/rA=NB/NA
N: Er antallet af tænder på gearet,
ω: Er tandhjulets vinkelhastighed og
r: Er gearets radius.
Hvis den mekaniske fordel ved et geartog er 3, betyder det, at det sidste gear i toget har en radius på 3x radius af det første gear. Med et sådant forhold kan indgangsgearet roteres med 3x mindre kraft, end det endelige gear udsender, men til gengæld skal det rotere 3x hurtigere end det endelige gear.
Dette forhold for geartog er grundlæggende afhængig af loven om energibevarelse. Når man analyserer geartog, er dette koncept lettere at forstå ved at bruge en analyse af systemets bevarede kraft. Denne analyse relaterer gearenes drejningsmomenter til deres vinkelhastigheder.
Tandoverflade.Siden af en tandhjulstand.
Tandprofil.Den ene side af en tand i et tværsnit mellem den udvendige cirkel og rodcirklen.
Involvere.En tandprofil genereret fra involut af en cirkel. En almindelig tandform for cylindriske tandhjul.
Grundcirkel.Cirklen, hvorfra evolvente tandprofiler er afledt.
Flanke.Den arbejdende eller kontaktende side af en tand. Har normalt en evolvent profil i et tværsnit.
Top land.Den øverste overflade af en tandhjulstand.
Bundland.Overfladen i bunden af mellemrummet mellem tilstødende tænder.
Krone.En modifikation bestående af en let udadgående bule i midten af tandflanken. Tanden bliver gradvist tyndere mod hver ende. En fuldt kronet tand har også lidt materiale fjernet ved spidsen og rodområderne. Formålet med kroning er at sikre, at midten af flanken bærer sin fulde del af belastningen, selvom gearene er lidt skævt eller forvrænget.
Rodcirkel.En tangent til bunden af tandmellemrummene i et tværsnit.
Pitch cirkel.En cirkel, der indeholder stigningspunktet. Pitch-cirkler er tangenter i parrende gear. En cirkel, hvor tandhjulstænderne teoretisk ruller uden at glide.
Gear center.Centrum af pitchcirklen.
Linje af centre.En linje, der forbinder midten af stigningscirklerne for to indgribende gear. Det er også den fælles vinkelret på akserne i krydsede skrueformede tandhjul og snekkegear.
Pitch point.Spidsen af en tandprofil, som ligger på tandhjulets stigningscirkel. Når stigningspunktet for et gear kommer i kontakt med dets sammenkoblingsgear, sker kontakten ved stigningspunktet for det sammenkoblede gear. Dette fælles stigningspunkt ligger på en linje, der forbinder de to gearcentre.
Handlingsvej.En kurve langs hvilken kontakt opstår under indgreb af to tandprofiler.
Handlingslinje.Handlingsvejen for evolvente gear. Det er den rette linje, der går gennem stigningspunktet og tangerer grundcirklen.
Kontaktlinje.Linjen eller kurven langs hvilken to tandflader tangerer hinanden.
Kontaktpunkt.Ethvert punkt, hvor to tandprofiler rører hinanden.
De 4 vigtigste gearfremstillingsprocesser
Gearskæring
Gearfremstillingsprocessen er mildest talt kompleks. En bred vifte af gearfremstillingsmetoder bruges til at konvertere metalskiver eller emner til indviklet gear med perfekte tænder. Enhver afvigelse i processen kan føre til katastrofale virkninger. Gearskæring er en grundlæggende proces i gearfremstilling, der spiller en afgørende rolle i fremstillingen af gear af høj kvalitet. Der bruges flere metoder til gearskæring, hver med sine fordele.
En almindelig metode er gear hobbing. I denne metode bruges et specialiseret værktøj kaldet en kogeplade til at skære tænder ind i gearemnerne med ekstrem præcision. Denne metode giver mulighed for hurtig og effektiv produktion af gear med fremragende nøjagtighed. En af de største fordele ved hobbing er, at det er hurtigt og effektivt. Mangfoldigheden af hobbing gør det muligt for gearproducenter at fremstille lige gear og snekkegear.
Fræsning er en anden populær metode, hvor roterende fræsere fjerner materiale fra emnet for at skabe den ønskede tandprofil. Det tilbyder alsidighed og kan bruges til både små og store produktioner. Broaching, på den anden side, bruger et broach-værktøj til gradvist at skære tænder ind i emnets overflade.
Gearformning
Gearformning er en afgørende fremstillingsproces, der giver mulighed for at skabe tandhjul af høj kvalitet. Der er to primære metoder, der anvendes i gearformning: smedning og støbning.
Smedning er en metode, hvor metal opvarmes og formes til at danne tandhjul. Denne proces involverer opvarmning af metallet til en bestemt temperatur, hvilket gør det formbart. Metallet anbringes derefter i en matrice eller form og presses eller hamres i form. Smedning giver flere fordele, herunder forbedret styrke og holdbarhed, samt forbedret kornstruktur. Det kan dog være tidskrævende og dyrt sammenlignet med andre metoder.
På den anden side involverer støbning at hælde smeltet metal i en form for at skabe tandhjul. Denne proces giver fleksibilitet med hensyn til designmuligheder, og komplekse former kan nemt opnås. Derudover kan støbning være mere omkostningseffektiv til produktion i stor skala. Det kan dog resultere i mindre præcise dimensioner og lavere materialetæthed sammenlignet med smedning.
Gearslibning
Præcision er uvurderlig, når det kommer til fremstilling af gear og spline. Gearslibning spiller en afgørende rolle i fremstillingen af tandhjul, da det hjælper med at opnå præcision og glathed. Denne proces er afgørende for at fjerne eventuelle ufuldkommenheder, der kan efterlades ved skære- eller formningsoperationerne. Selv den mindste variation i geartændernes design kan påvirke drejningsmomentoverførslen negativt.
Cylindrisk slibning er en af de mest almindelige metoder til tandslibning. Denne procedure involverer brug af en cylindrisk slibemaskine til at slibe den udvendige diameter af tandhjulets tænder. En anden metode er indvendig slibning, hvor en indvendig slibemaskine bruges til at slibe den indvendige diameter af tandhjul med boringer.
Profilslibning er en anden teknik, der bruges i gearfremstilling. Det involverer at skabe komplekse profiler på tandoverfladen ved hjælp af specialiserede maskiner og slibemidler. Denne metode giver mulighed for præcis kontrol over geartændernes form og dimensioner.
Varmebehandling
Gear skal ikke kun være præcise og have snævre intolerancer, men de skal også være hårde og kunne modstå tryk. Et gear, der går i stykker ved første tegn på tryk, nytter ikke noget. Varmebehandling er afgørende, da det hjælper med at forbedre gearets egenskaber og ydeevne, hvilket sikrer deres holdbarhed og præcision. To almindelige varmebehandlingsprocesser, der bruges til gear, er karburering og bratkøling.
Karburering involverer at indføre kulstof i gearets overfladelag for at øge dets hårdhed og samtidig bevare dets sejhed. Dette opnås ved at opvarme gearet i et miljø rigt på kulstof, såsom en gas- eller væskeblanding indeholdende kulstofforbindelser
Slukning er et andet vigtigt trin i varmebehandlingen, der følger efter karburering eller enhver anden hærdningsproces. Efter opvarmning for at opnå korrekt hårdhed, afkøles gear hurtigt ved at nedsænke dem i et bratkølende medium som olie eller vand. Denne hurtige afkøling "fryser" metallets struktur og skaber et ønskeligt hårdhedsniveau i hele delen. En gearfremstillingsproces er ufuldstændig uden ordentlig varmebehandling.
Vores certifikat
Vores virksomhed har bestået ISO9001, TS16949, TUV og andre kvalitetscertificeringer.

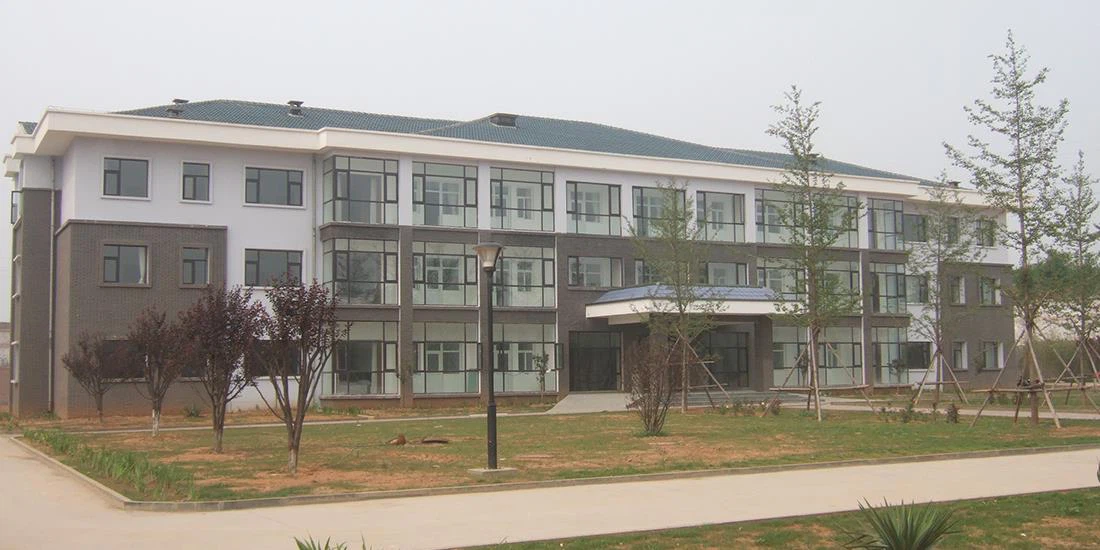
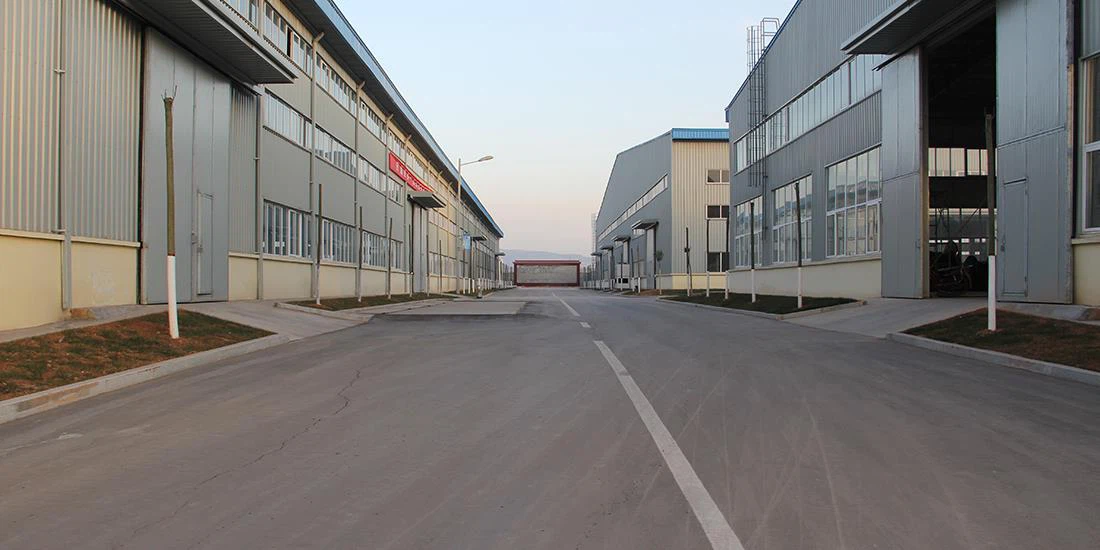
Vores fabrik
Taiyuan Simis Investment Casting Co., Ltd blev etableret i 2014. Efter 15 års udvikling har den udviklet sig fra en enkelt præcisionsstøbefabrik til en omfattende mekanisk produktleverandør, der kan levere præcisionsstøbning, sandstøbning, trykstøbning og præcisionsbearbejdningsdele. Vores virksomhed har 3 ingeniører på professorniveau, 5 senioringeniører, 12 junioringeniører, 20 inspektører og omkring 350 arbejdere. Der er en præcisionsstøbefabrik, en sandstøbefabrik, en trykstøbefabrik og to bearbejdningsfabrikker. Efter den utrættelige indsats fra alle vores medarbejdere har vores virksomhed bestået ISO, TS16949, TUV og andre kvalitetscertificeringer.
Vores salg er gradvist steget fra de oprindelige 3 millioner RMB til de nuværende 50 millioner RMB.
Vi forstår udenlandske kunders design- og kvalitetskrav til mekaniske produkter. Omkring 85% af vores produkter eksporteres til Nordamerika, Europa og rundt om i verden.



Ofte stillede spørgsmål
Q: Hvad er gears?
Q: Hvorfor har vi brug for gear?
Q: Hvordan beskriver du et gear?
Et tandhjul.
Arbejdsforhold, position, rækkefølge eller justering. Fik hendes karriere i gear.
Et funktionsniveau eller -tempo. Sparkede deres præstationer i højt gear.
Q: Hvad er formålet med gear?
Q: Hvorfor bruges gear?
Q: Hvad er et geareksempel?
Q: Hvad er et gear og dets typer?
Q: Hvad er reglen om gear?
Q: Hvad er funktionen af gearene?
Q: Hvad er teorien om gear?
Q: Hvordan beskytter du gear?
Q: Hvad er det grundlæggende i gear?
Q: Hvordan vedligeholder du gear?
2. Påfør den korrekte mængde.
3. Rengør og efterse gearene.
4. Juster og juster gearene.
5. Beskyt gearene mod barske forhold.
6. Planlæg regelmæssig vedligeholdelse.
7. Her er hvad du ellers skal overveje.
Q: Hvad er de tre hovedformål med gear?
Q: Hvad er det grundlæggende ved gear?
Q: Hvordan fungerer gear for hastighed?
Q: Hvordan øger du gearets levetid?
Fremstilles med præcision.
Korrekt vedligeholdelse af gear.
Hele pakken.
Spørgsmål: Hvorfor går gearene hurtigere?
Q: Hvordan fungerer gear?
Q: Hvad er gearets tre hovedfunktioner?
For at vende omdrejningsretningen.
For at øge eller mindske rotationshastigheden.
At flytte rotationsbevægelse til en anden akse.
At holde rotationen af to akser synkroniseret.
Find professionelle gearproducenter og leverandører i Kina her. Du er velkommen til at købe udstyr af høj kvalitet til konkurrencedygtig pris fra vores fabrik. For tilpasset service, kontakt os nu.